Применение ленточноделительных станков для продольного распила древесины и заготовок
Назначение ленточноделительных станков
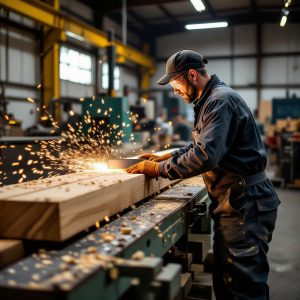
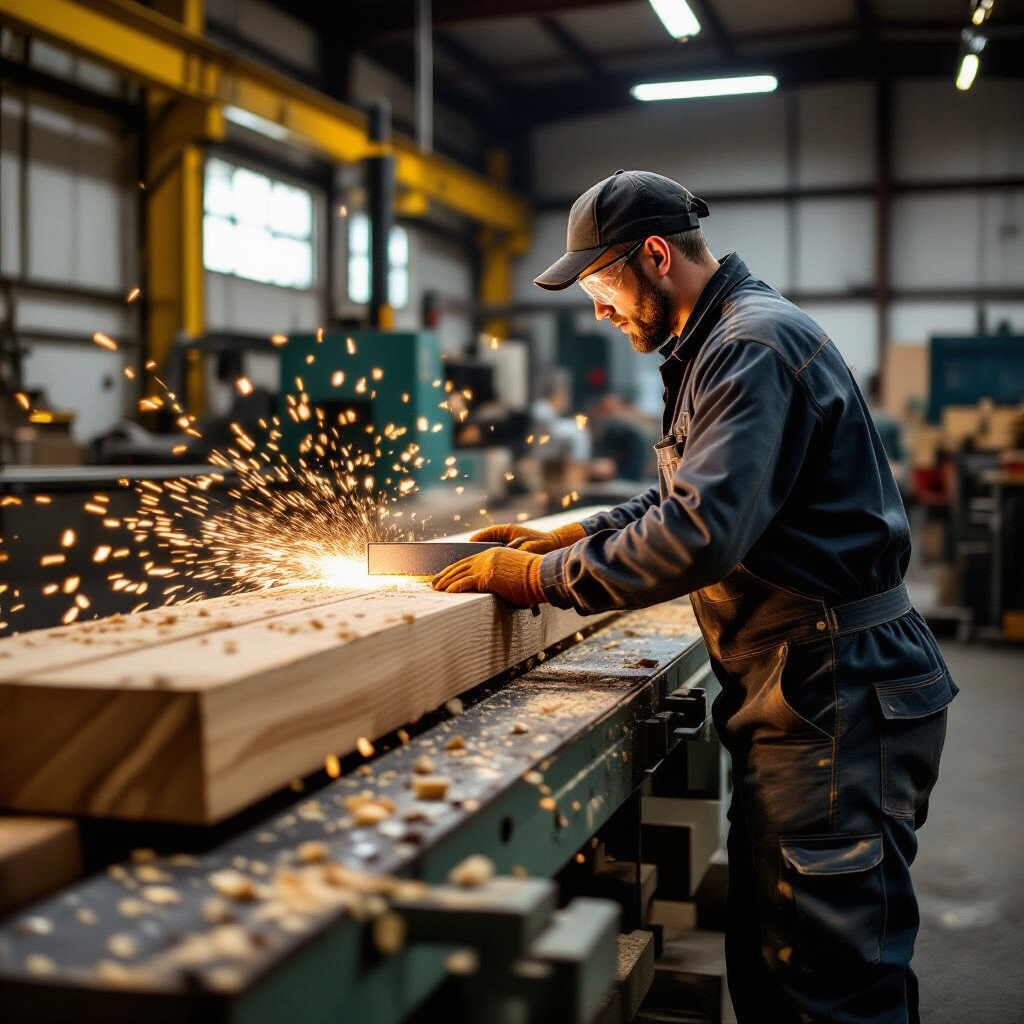
Ленточноделительный станок разделяет древесину вдоль волокон непрерывно движущимся зубчатым полотном. Оборудование применяют для раскроя досок и бруса, снятия боковых частей, получения тонких пластей и подготовки материала к дальнейшей обработке. В отличие от ручного ленточного пиления, подача здесь обычно механизирована: ролики или гусеничная лента перемещают заготовку с заданной скоростью, а направляющие удерживают полотно в рабочей плоскости.
Продольный распил досок, бруса и других заготовок
Для деления подходят доски, брус, горбыль и другие детали, форма которых позволяет устойчиво провести их через зону резания. Заготовку располагают так, чтобы направление подачи совпадало с продольной осью материала. Устойчивость опоры имеет значение: перекос или качание могут вызвать отклонение пропила и повышенную нагрузку на полотно.
Получение ламелей и заготовок заданной толщины
Повторяющиеся пропилы позволяют получать ламели, рейки и пласти заданной толщины. Размер устанавливают расстоянием между полотном и упором либо настройкой механизма подачи — конкретная схема зависит от конструкции станка. Толщина пропила определяется шириной полотна и разводкой зубьев, поэтому часть древесины превращается в опилки. При подготовке серии деталей учитывают эту потерю материала и возможные изменения размеров после распуска. Для ускорения серийного продольного раскроя можно купить многопильный станок.
Как устроен процесс деления древесины
Рабочее полотно представляет собой замкнутую металлическую ленту с зубьями. Оно движется по шкивам, а заготовка поступает к нему через подающий механизм. Скорость подачи задают в метрах в минуту, скорость полотна — в метрах в секунду; допустимые значения устанавливают по характеристикам станка и инструмента. Согласование этих параметров помогает избежать перегрузки двигателя и неравномерного резания.
Роль полотна, направляющих и системы подачи
Ширина полотна влияет на устойчивость реза: более широкое полотно обычно меньше отклоняется на длинной прямой заготовке, если подходит к станку по размеру и натяжению. Толщина и шаг зубьев подбираются с учётом сечения материала и требуемой поверхности. Заточка и разводка зубьев влияют на усилие резания и ширину пропила. Направляющие поддерживают ленту рядом с зоной реза, а ролики или гусеничная лента должны подавать материал равномерно, без рывков и бокового смещения.
Влияние породы, влажности и состояния материала
Плотная древесина оказывает на зубья большее сопротивление, чем мягкая, поэтому чрезмерная подача повышает нагрузку и может ухудшить прямолинейность реза. Влажность выражают в процентах относительно массы абсолютно сухой древесины; она влияет на характер образования опилок и последующую усушку. Например, при высыхании размер детали может измениться, поэтому заданная толщина после распила не всегда сохраняется без учёта условий хранения. Сучки затрудняют ход зубьев, а внутренние напряжения способны раскрыть пропил или сместить части заготовки после разделения.
Настройка режима и качество пропила
Режим распила связывает скорость подачи, скорость полотна, параметры инструмента и свойства древесины. Для получения одинаковых деталей задают положение упора и проверяют подачу на пробной заготовке. Увеличение скорости подачи сокращает время обработки, но повышает нагрузку на зубья; слишком медленное движение также может вызвать перегрев и ухудшить поверхность, если режим не соответствует инструменту.
Подбор полотна и скорости подачи
Для толстых заготовок требуется полотно, которое сохраняет устойчивость на глубине реза; шаг зубьев выбирают так, чтобы в пропиле одновременно находилось достаточное число зубьев. Для плотной древесины используют исправное, острое полотно и подачу, не вызывающую заметного замедления ленты. Рекомендации изготовителя станка и полотна задают рабочие пределы натяжения, скорости и размеров инструмента; выход за них ускоряет износ и может привести к обрыву ленты.
Причины отклонения реза и дефектов поверхности
Увод полотна возникает при неверном натяжении, затупленных или неравномерно разведённых зубьях, изношенных направляющих и чрезмерной подаче. Волнистый пропил может появиться из-за нестабильной фиксации заготовки либо её перекоса. Рваная поверхность и следы перегрева указывают на несоответствие режима материалу, загрязнение зубьев или недостаточную остроту. Если после распуска части смещаются, причиной могут быть внутренние напряжения древесины.
Ограничения и безопасность эксплуатации
Станок рассчитан на заготовки, которые помещаются в рабочую высоту и ширину прохода, надёжно поддерживаются и могут подаваться без ручного вмешательства в опасную зону. Неровные, короткие или неустойчивые детали повышают риск заклинивания и требуют предусмотренных конструкцией прижимов и опор.
Заготовки, требующие особой осторожности
Перед распилом проверяют материал на металлические включения, трещины, подвижные сучки и сильный изгиб. Заготовки с выраженными внутренними напряжениями распускают с учётом возможного раскрытия пропила. Детали, которые не удерживаются подающими роликами, нельзя проталкивать руками рядом с полотном: их геометрия может привести к рывку или заклиниванию.
Проверки станка и правила работы
До запуска проверяют целостность полотна, его натяжение и положение в направляющих, исправность ограждений и аварийной остановки. Защитные кожухи должны закрывать шкивы и участки ленты, не участвующие в резании. Опилки удаляют при остановленном станке, а не во время движения полотна. Оператор использует предусмотренные правилами средства защиты, не снимает ограждения и не устраняет заклинивание до полной остановки оборудования и отключения питания.